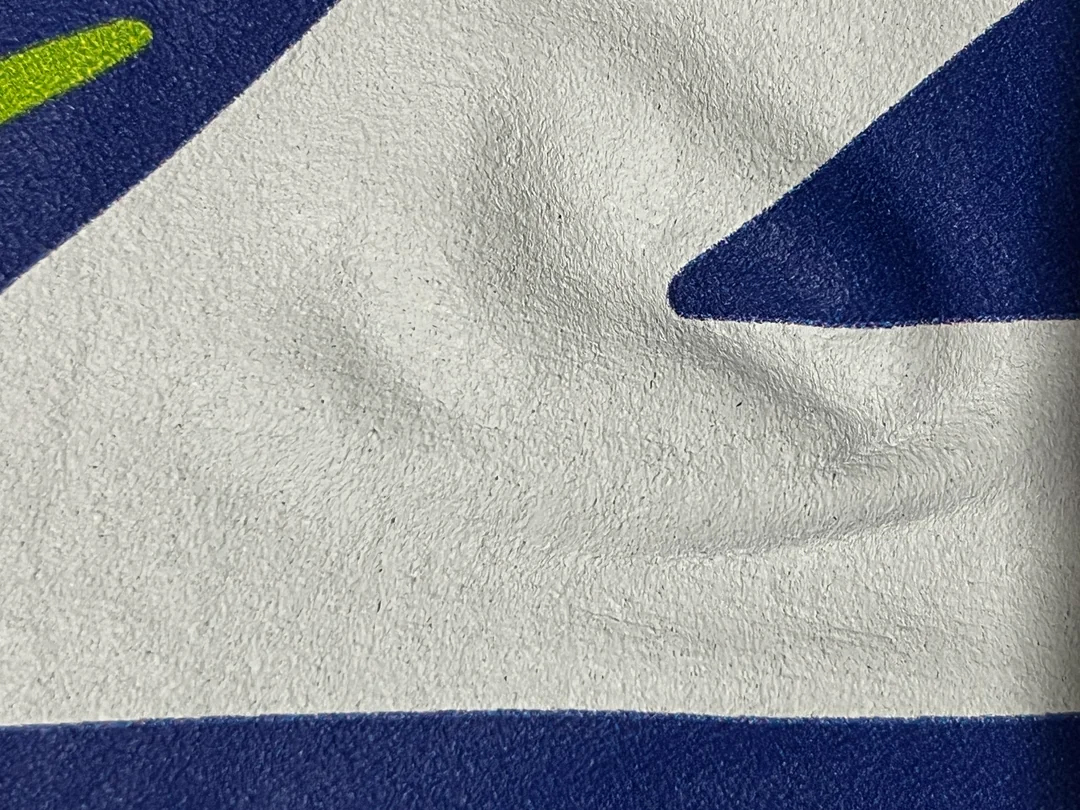
Multaj DTF-presejoj renkontas konfuzigan difekton pri daŭripovo: solidaj blankaj regionoj forte fendiĝas post nur 2-3 lavcikloj, dum sekcioj presitaj per CMYK-koloro super la blanka bazo restas sendifektaj kaj eltenas ripetan lavadon. Plej multaj funkciigistoj tuj ĝustigas la parametrojn de RIP-programaro kaj pliigas la densecon de blanka inko por provi solvi la problemon. Tamen, ĉi tiu specifa difekta ŝablono montras al ni, ke la vera kaŭzo ne estas la komuna agordo de RIP-denseco, kiun vi modifis. Ĉi tiu defio povas okazi sendepende de ĉu vi uzas FULAI DTF-filmon aŭ DTF-filmon fontatan de iu ajn ĉefa DTF-filmfabriko.
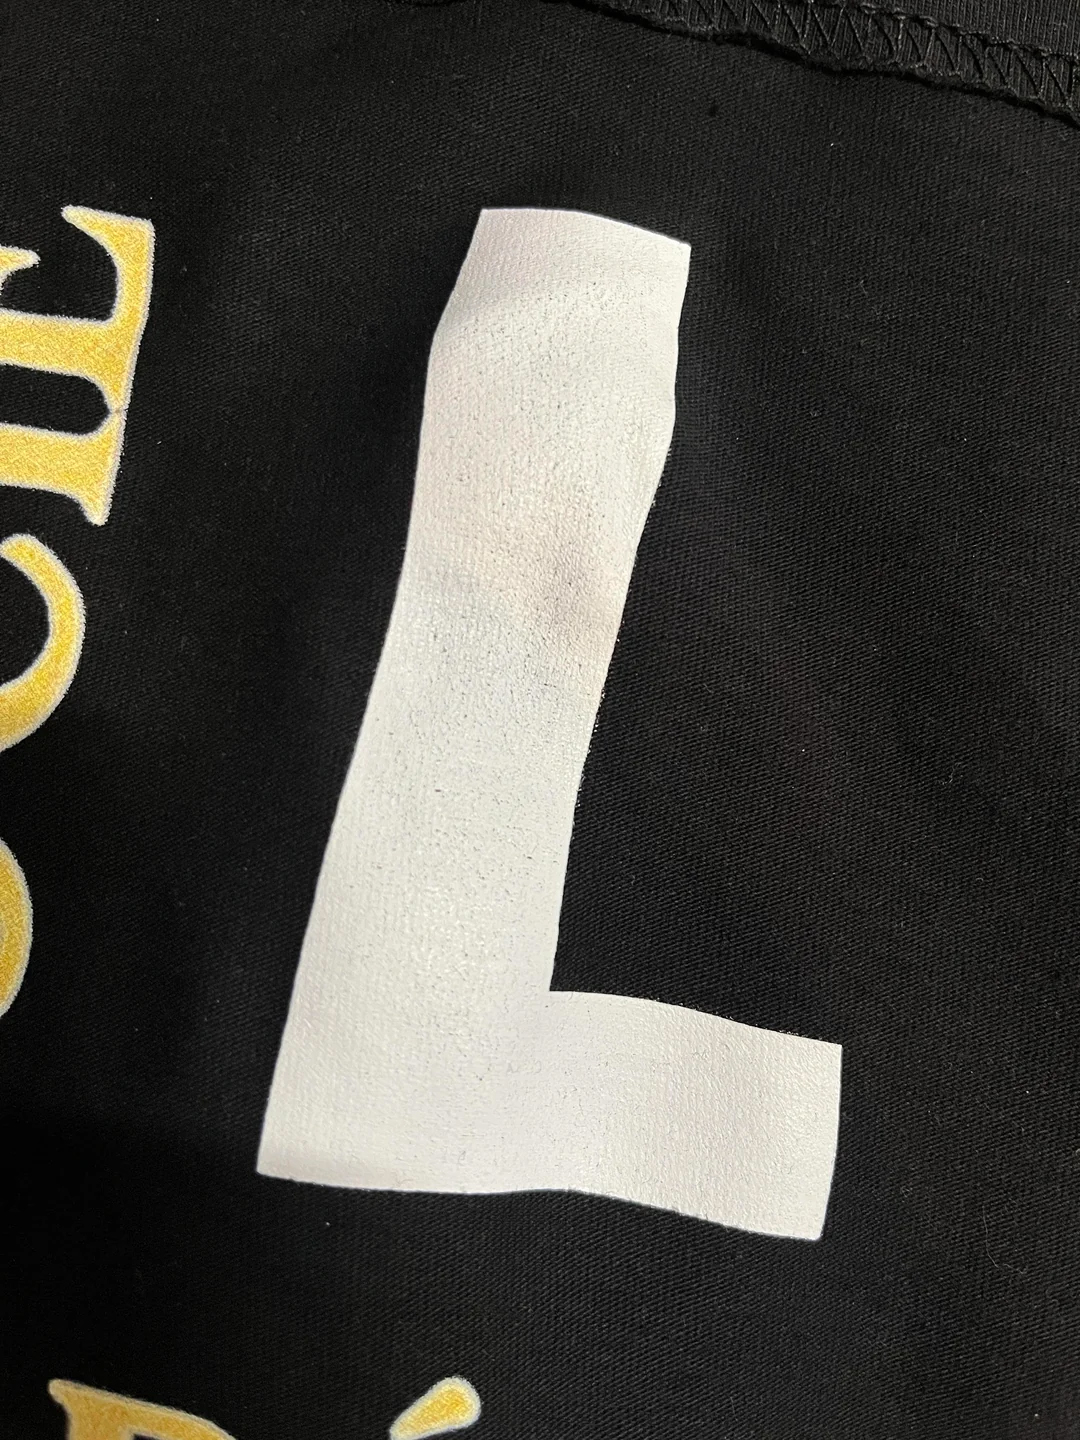
Kion la komparo de blanka kaj koloro montras al vi
En konvencia spegulita DTF-laborfluo, CMYK estas unue presita sur la liberigan tegaĵon, sekvata de blanka inko kaj glua pulvoro. Post translokigo kaj senŝeligado, CMYK ĝenerale formas la videblan eksteran surfacon en koloraj areoj, dum blanka estas eksponita en nur blankaj areoj. Ĉi tiu distingo povas influi abrazion, deformadon kaj la aperon de fendetoj.
La kerna mekanismo kuŝas en la mekanika malforteco de la eksponita, hardita blanka inkotavolo. La blanka DTF-inko estas ŝarĝita per altaj koncentriĝoj de titana dioksido (TiO₂), igante ĝin la inko kun plej alta pigmenta ŝarĝo en norma DTF-inkaro. Post hardado sola sen superkuŝanta kolora tavolo, blanka inko formas la plej fragilan tavolon inter ĉiuj presitaj tavoloj. Kiam CMYK-inkoj estas presitaj sur la blanka subbazo, la kolora tavolo enhavas pli altan proporcion de rezino. Ĉi tiu rezinriĉa CMYK-tegaĵo funkcias kiel fleksebla ekstera haŭto, absorbante streĉon de ŝtofo dum lavado kaj malhelpante fendetiĝon. Ĉi tiu materiala diferenco klarigas kial kompozitaj kolorregionoj postvivas lavadon kaj nudaj blankaj areoj rapide difektiĝas.
Jen estas ageblaj procezaj alĝustigoj, ordigitaj laŭ prioritato.
Malpliigu la produktadon de blanka inko, ne pliigu ĝin. Pliigo de la denseco de blanka koloro por kovri fendetojn plimalbonigos la difekton. Pli alta pigmenta ŝarĝo po unuo de areo kreas pli dikan, pli fragilan solidan filmon. Agordu vian nivelon de blanka inko tiel, ke ĝi konservas akcepteblan opakecon sur malhelaj substratoj, dum lupeo rivelas videblan skuadan duontonan ŝablonon. Plej multaj stabilaj produktadfluoj funkcias ene de fenestro de denseco de blanka koloro de 70-85%. Ĉi tiu valoro ne estas universala; ĝi devas esti kalibrita por kongrui kun via DTF-FILMO, varmfandita pulvoro kaj sekigilo. Eĉ kun kohera FULAI DTF-FILMO, funkciigistoj ankoraŭ bezonas surlokan fajnagordon por atingi ĉi tiun celon.
Uzu skuadon de duontonoj; evitu plenan inundon. Pli grandaj inkogutetoj amasigas pezan dikecon de la filmo. Fajnaj gutetoj sub altaj densecaj agordoj ankaŭ povas inundi la substraton kaj krei kontinuan dikan tukon. La cela duontona strukturo formas konektitan sed maldikan blankan tavolon faritan el apartaj harditaj inkopunktoj, anstataŭ densa verŝita plato de blanka inko. La segmentita punktaranĝo distribuas la streĉan streĉon generitan dum streĉado kaj lavcikloj de ŝtofo, malaltigante la riskon de fendetiĝo. Ĉi tiu principo validas por ĉiuj produktoj liveritaj de profesia DTF-FILMA FABRIKO.
Antaŭ ol solvi problemojn kun inkparametroj, kontrolu la staton de la varmfandita pulvoro kaj tro hardita inkofilmo produktas identajn fendecajn simptomojn sur finitaj vestaĵoj. Tuj post kiam la translokigo eliras el la sekigilo, ekzamenu la pulvoran tegaĵon sub lumo. Ĝuste hardita pulvoro devus esti tute travidebla kaj vitrosimila, sen lakteca nebuleto aŭ grajnaj makuloj. Laktecaj makuloj signalas nekompletan ĝeliĝon de la pulvoro. Ĉi tiu fizika hardiĝa difekto ne povas esti korektita per modifo de la RIP-agordoj, sendepende de la DTF-FILMO, kiun vi elektas.
Optimumigu la premon kaj la restadtempon de la varmopremilo; temperaturo ne estas la ĉefa variablo por ĉi tiu difekto. Multaj teknikistoj nur ĝustigas la temperaturon de la varmopremilo kaj vidas neniun plibonigon, kio kongruas kun ĉi tiu fiaskomodo. Fendetoj aperantaj post 2-3 lavadoj kutime indikas nesufiĉan penetron de la varmofandita gluaĵo en tekstilajn fibrojn. Pliigu la premopremon kaj agordu la restadtempon al 12-15 sekundoj. Faru simplan komparan teston: apliku la identan DTF-translokigon sur 100%-kotonan ŝtofon kaj poliesteran miksaĵŝtofon. Se fendetoj aperas nur sur poliesteraj miksaĵoj, la problemo rilatas al la premotemperaturo. Se ambaŭ substratoj fendiĝas, la difekto originas de la ecoj de la inkofilma aŭ la kvalito de la pulvora sekigo.
Faru normigitan lavadtestadon konforme al plej bonaj praktikoj pri kolorfortikeco de tekstilaj koloroj. Uzu la saman presitan translokigan specimenon kaj ruligu 5 lavadciklojn je 40 °C, lavante vestojn inverse sen moligaĵo. Neformala testado kun 2-3 lavadoj sur uzita ĉemizo ne povas distingi inter fragila difekto de inkofilmo kaj malbona glua ligado. ISO-protokoloj pri lavadfortikeco de tekstilaj rekomendas kontrolitajn, ripeteblajn ciklojn por precize izoli difektreĝimojn.
Ofta miskompreno: anstataŭigi la blankan preskapon solvos la blankan fendetiĝon. Tutnova blanka kapo deponas la saman fragilan blankan inkofilmon de TiO₂ kiel pli malnova kapo. Ŝanĝi la aparataron ne ŝanĝas la fundamentan materialan proprecon de hardita blanka inko. Dum monatoj da produktado, laŭgrada proceza drivado povas plifortigi ĉi tiun fendetiĝan problemon. Teknika dokumentado de FULAI DTF FILM kaj plej multaj gvidiloj de DTF FILM FACTORY elstarigas, ke grandaj solidaj blankaj grafikaĵoj esence portas pli altan riskon de lavfendetiĝoj. Proceza kontrolo devus fokusiĝi al minimumigo de filmdikeco, rafinado de skuadpadronoj, validigo de pulvora ĝeliĝo kaj stabiligo de varmopremilaj parametroj.
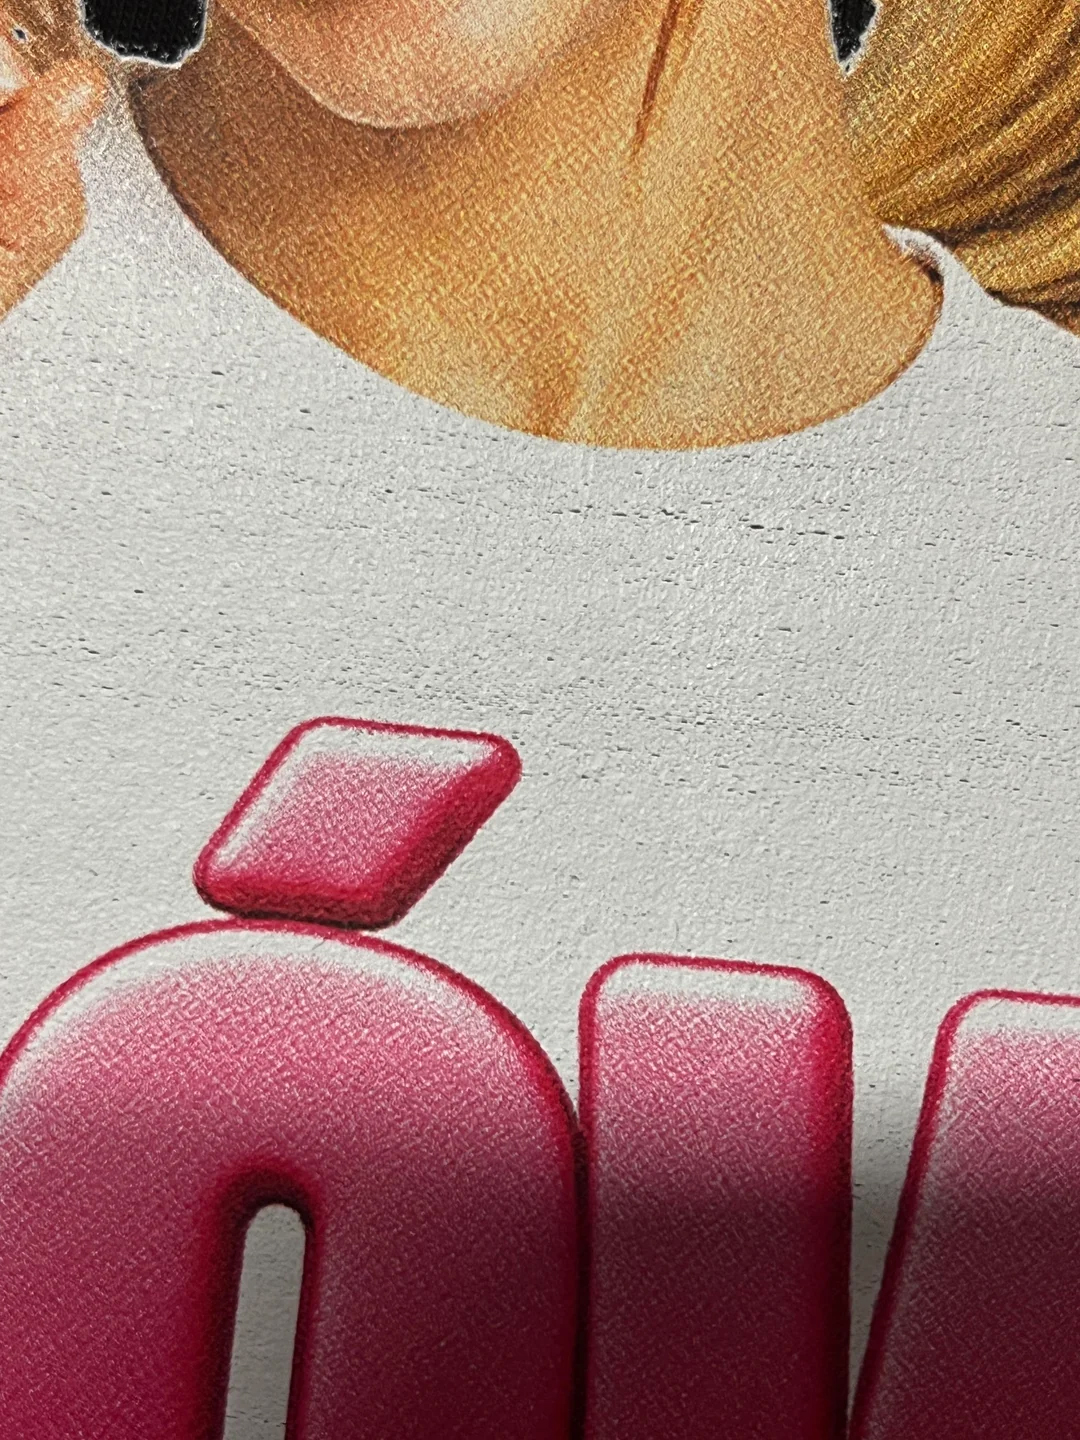
Resumante: ne persekutu pli altan blankan densecon kiam vi vidas ĉi tiun fendetan padronon. Unue diagnozu la difektomanieron, poste ĝustigu la duontonon, pulvoran hardadon kaj varmopremajn kondiĉojn. Ĉi tiu sistema aliro reduktas malŝparon kaj plibonigas la lavadan daŭripovon de viaj DTF-translokigoj.
Afiŝtempo: 19-okt-2026


